
Сервогидроцилиндры для прокатного производства: цена от производителя
2026-10-01
- Сервогидроцилиндры для прокатного производства: технические требования и факторы ценообразования
- Роль сервоприводов в системе автоматического регулирования толщины (АРТ)
- Конструктивные особенности и материалы исполнения
- Сравнение сервогидроцилиндров и стандартных гидравлических приводов
- Факторы, влияющие на цену сервогидроцилиндров
- Реальные сценарии применения в металлургии
- Инженерный взгляд: на что обратить внимание при выборе
- Процесс заказа и контроля качества у производителя
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Сервогидроцилиндры для прокатного производства: технические требования и факторы ценообразования
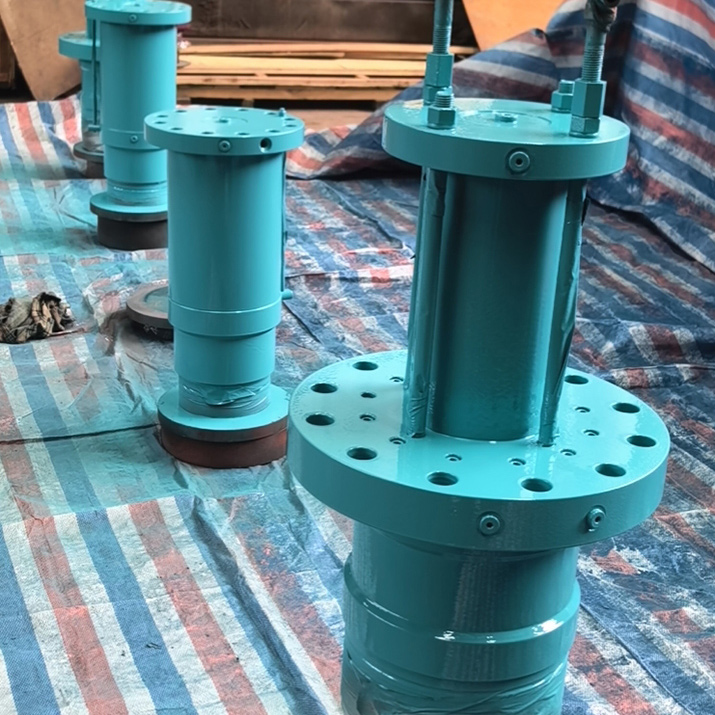
Сервогидроцилиндры для прокатного производства представляют собой высокоточные исполнительные механизмы, обеспечивающие динамическое управление положением валков в реальном времени. В отличие от стандартных гидроцилиндров, сервоприводы способны компенсировать упругие деформации стана, температурные расширения металла и неравномерность нагрузки с точностью до микрон. Это критически важно для соблюдения жестких допусков по толщине листа или профиля при производстве холоднокатаной стали, алюминия и цветных сплавов.
Стоимость таких систем формируется не только из габаритов, но и из класса точности обработки сопрягаемых поверхностей, качества уплотнений, способных работать в условиях высоких скоростей перемещения, и интеграции с системами АСУ ТП. Понимание этих технических нюансов позволяет закупщикам и главным инженерам избегать переплат за избыточные характеристики или, наоборот, рисков простоя из-за недостаточной надежности компонентов. ООО «Уси Сянлун Гидравлические Машины», обладая производственной базой с возможностью обработки деталей диаметром до 1300 мм и длиной до 6000 мм, предлагает решения, адаптированные под специфику российских металлургических комбинатов, сочетая инженерную точность с конкурентоспособной ценовой политикой производителя.
Роль сервоприводов в системе автоматического регулирования толщины (АРТ)
В современном прокатном стане сервогидроцилиндр является «мышцами» системы автоматического регулирования толщины (АРТ) и профиля полосы. Основная задача механизма — мгновенно изменять зазор между рабочими валками в ответ на сигналы датчиков толщиномера. Скорость реакции здесь измеряется миллисекундами. Если обычный гидроцилиндр имеет значительное время срабатывания из-за инерции масла и трения в уплотнениях, то сервоцилиндр оснащен прецизионными направляющими и низкофрикционными уплотнительными комплектами, минимизирующими эффект «stick-slip» (рывкообразное движение).
Ключевым параметром является жесткость конструкции. При прокатке тонкого листа усилия могут достигать тысяч тонн, и любой люфт в штоке или корпусе приводит к появлению дефектов поверхности — волнистости или разнотолщинности. Инженеры ООО «Уси Сянлун Гидравлические Машины» при проектировании таких цилиндров уделяют особое внимание материалу штока и качеству хромирования. Использование кованых заготовок корпусов и глубокая механическая обработка на станках моделей 61190 и 61160 позволяют обеспечить соосность и геометрию, необходимую для работы под экстремальными боковыми нагрузками, которые неизбежны при нарушении центровки полосы.
Конструктивные особенности и материалы исполнения
Эксплуатация в условиях прокатного цеха накладывает специфические требования к материалам и конструкции. Температура окружающей среды может колебаться, а наличие металлической пыли, эмульсии и агрессивных сред требует повышенной защиты.
Шток и поршень
Шток сервогидроцилиндра изготавливается из высокопрочных легированных сталей, подвергаемых термической обработке для повышения поверхностной твердости. Хромирование выполняется толщиной не менее 50-70 мкм с последующей шлифовкой до зеркального блеска (Ra < 0.2 мкм). Это снижает износ уплотнений и предотвращает задиры при попадании абразивных частиц. В компании ООО «Уси Сянлун Гидравлические Машины» применяется технология нанесения хрома на кованые заготовки, что исключает внутренние напряжения материала, характерные для литых аналогов, и повышает усталостную прочность детали.
Корпус и направляющие
Корпус цилиндра должен выдерживать высокое рабочее давление (часто до 31.5 МПа и выше) без существенного радиального расширения. Для сервоцилиндров часто используются бесштоковые конструкции или цилиндры с увеличенным диаметром штока для повышения устойчивости к продольному изгибу. Направляющие кольца выполняются из композитных материалов с низким коэффициентом трения и высокой несущей способностью, что обеспечивает плавность хода даже при наличии небольших перекосов.
Уплотнительные узлы
Это самый уязвимый элемент. В сервоприводах применяются специальные манжеты из полиуретана или PTFE (тефлона), армированные тканью. Они обеспечивают герметичность как в статике, так и в динамике при высоких скоростях. Важным аспектом является конструкция грязесъемников: они должны эффективно удалять металлическую пыль и окалину, не повреждая при этом зеркало штока.
Сравнение сервогидроцилиндров и стандартных гидравлических приводов
При модернизации прокатных станов часто возникает вопрос: можно ли заменить сервоцилиндры на обычные? Ниже приведено сравнение, демонстрирующее, почему для задач точного позиционирования выбор однозначен.
| Параметр | Сервогидроцилиндр | Стандартный гидроцилиндр |
|---|---|---|
| Точность позиционирования | ±0.01 – 0.05 мм | ±0.5 – 1.0 мм и более |
| Скорость реакции | Высокая (мс) | Низкая/Средняя |
| Эффект Stick-Slip | Минимизирован специальными уплотнениями | Вероятен, особенно при низких скоростях |
| Работа под боковой нагрузкой | Усиленные направляющие, высокая жесткость | Риск заклинивания и износа уплотнений |
| Стоимость владения | Выше начальная цена, ниже затраты на брак продукции | Ниже начальная цена, выше риск дефектов листа |
| Применение | АРТ, системы изгиба валков, точная подача | Подъемные механизмы, зажимы, общие движения |
Из таблицы видно, что использование стандартных цилиндров в контуре регулирования толщины недопустимо. Нестабильность хода приведет к постоянным отклонениям геометрии продукции, что для производителей высококачественного проката означает потерю клиентов. Сервогидроцилиндры для прокатного производства, предлагаемые ООО «Уси Сянлун Гидравлические Машины», разрабатываются с учетом необходимости работы в замкнутом контуре управления, где обратная связь по положению является критической.
Факторы, влияющие на цену сервогидроцилиндров
Запрос «сервогидроцилиндры для прокатного производства цена» часто приводит к разбросу предложений на рынке. Понимание структуры затрат помогает обосновать бюджет перед руководством. Цена формируется из следующих составляющих:
- Габариты и усилие. Цилиндры диаметром штока свыше 200 мм и ходом более 1 метра требуют уникальной оснастки для обработки. Наличие собственных крупногабаритных станков у производителя позволяет избежать наценок посредников.
- Класс точности обработки. Шлифовка внутренних поверхностей гильзы и наружной поверхности штока до микронных допусков — дорогостоящий процесс, требующий квалифицированного персонала и качественного измерительного инструмента.
- Материалы уплотнений. Оригинальные уплотнения от ведущих европейских или японских брендов стоят значительно дороже аналогов, но их замена в случае выхода из строя обходится еще дороже из-за простоев стана.
- Интеграция датчиков. Сервоцилиндры часто поставляются с встроенными линейными датчиками положения (LVDT или магнитострикционными). Качество и бренд датчика существенно влияют на итоговую стоимость.
- Испытания. Каждый цилиндр для ответственного применения должен проходить стендовые испытания на герметичность, холостой ход и нагрузку. В ООО «Уси Сянлун Гидравлические Машины» действует строгая система контроля качества ISO 9001:2000, что гарантирует соответствие каждого изделия паспортным данным.
Покупка напрямую у производителя, такого как ООО «Уси Сянлун Гидравлические Машины», позволяет оптимизировать цену за счет исключения дилерских наценок и возможности гибкой настройки конфигурации под конкретный стан без переплаты за унифицированные, но не идеально подходящие решения.
Реальные сценарии применения в металлургии
Сценарий 1: Стан холодной прокатки тонкого листа
Условия: Скорость прокатки до 1500 м/мин, толщина листа 0.3–2.0 мм, требование к допуску по толщине ±0.01 мм.
Проблема: Тепловое расширение валков и износ подшипников скольжения приводят к изменению зазора в процессе работы.
Решение: Установка сервогидроцилиндров в систему гидравлического натяжения и регулирования зазора. Цилиндры должны обеспечивать микроперемещения штока с частотой до 10 Гц.
Технические требования: Минимальное трение покоя, высокая динамика. Использование цилиндров с плавающим креплением для компенсации несоосности.
Результат: Стабильное качество поверхности листа, снижение процента брака, возможность производства более тонких марок стали.
Сценарий 2: Система изгиба валков (CVC/PC)
Условия: Прокатка широких полос, необходимость управления профилем (выпуклостью) листа.
Проблема: Неравномерное распределение давления по ширине валка приводит к краевым дефектам.
Решение: Применение специальных сервоцилиндров, встроенных в конструкцию опорных валков или рабочих клетей, для создания управляемого прогиба.
Технические требования: Работа в условиях ограниченного пространства, высокая удельная нагрузка, защита от вибраций.
Результат: Улучшение плоскостности полосы, увеличение стойкости валков за счет равномерного износа.
Инженерный взгляд: на что обратить внимание при выборе
Опыт эксплуатации показывает, что главная причина преждевременного выхода сервоцилиндров из строя — не ошибка в расчетах усилия, а неправильный учет условий монтажа и смазки. Инженерная рекомендация: всегда проверяйте наличие систем централизованной смазки направляющих и качество фильтрации рабочей жидкости. Для сервоприводов класс чистоты масла должен быть не выше 18/16/13 по ISO 4406. Попадание даже микроскопической металлической стружки в зазор между штоком и уплотнением работает как абразив, быстро разрушая поверхность.
Также важно учитывать температурный режим. При интенсивной работе масло нагревается, его вязкость падает, что может изменить динамику отклика цилиндра. Проектная документация должна предусматривать установку теплообменников и контроль температуры в контуре управления. ООО «Уси Сянлун Гидравлические Машины» при изготовлении цилиндров учитывает эти факторы, подбирая материалы уплотнений с термостабильными свойствами и рекомендуя оптимальные схемы подводки гидравлики.
Процесс заказа и контроля качества у производителя
Сотрудничество с заводом-изготовителем дает преимущество на этапе технического согласования. Вместо выбора из каталога «что есть в наличии», инженерная команда клиента получает возможность адаптировать изделие.
- Анализ ТЗ. Изучение чертежей стана, усилий, скоростей и условий крепления.
- Проектирование. Расчет прочности корпуса, подбор уплотнений, разработка чертежей КД.
- Производство. Закупка сырья, ковка, механическая обработка на станках с ЧПУ, термообработка, хромирование, шлифовка.
- Контроль. Проверка геометрии на координатно-измерительных машинах (КИМ), дефектоскопия сварных швов (если применимо).
- Сборка и испытания. Сборка в чистовой зоне, прессовые испытания на давление, проверка хода и герметичности.
Компания ООО «Уси Сянлун Гидравлические Машины», имея опыт работы с 1990 года, выстроила этот процесс таким образом, чтобы минимизировать риски несоответствия. Сертификация ISO 9001:2000 подтверждает стабильность этих процессов. Клиент получает не просто «железо», а технический продукт, сопровождаемый паспортами, сертификатами на материалы и протоколами испытаний.
Часто задаваемые вопросы (FAQ)
Какой срок изготовления сервогидроцилиндра нестандартных размеров?
Срок зависит от сложности конструкции и текущей загрузки производства. Для стандартных серийных моделей он может составлять 4-6 недель. Для уникальных крупногабаритных изделий диаметром свыше 500 мм или с особыми требованиями к точности срок может увеличиться до 2-3 месяцев. ООО «Уси Сянлун Гидравлические Машины» предоставляет детальный график производства на этапе согласования договора.
Можно ли модернизировать существующие цилиндры до сервоуровня?
Полная конвертация обычного цилиндра в сервопривод затруднительна из-за различий в качестве обработки поверхностей и конструкции уплотнений. Чаще экономически целесообразнее изготовить новый цилиндр, сохранив монтажные размеры старого. Однако замену уплотнительных комплектов на низкофрикционные можно произвести в рамках капитального ремонта, что частично улучшит динамику, но не даст полного эффекта сервоуправления.
Какие гарантии предоставляются на продукцию?
Гарантийный срок устанавливается договором и обычно составляет 12-18 месяцев с момента ввода в эксплуатацию, но не более определенного количества рабочих часов. Гарантия распространяется на дефекты материалов и изготовления. Важно соблюдать регламент обслуживания и требования к чистоте гидравлической жидкости, иначе гарантийные обязательства могут быть аннулированы.
Работаете ли вы с экспортными поставками?
Да, ООО «Уси Сянлун Гидравлические Машины» ориентировано как на внутренний рынок России, так и на международных клиентов. Компания обладает опытом оформления необходимой документации для экспорта и организации логистики крупногабаритного оборудования.
Как влияет длина хода на стоимость цилиндра?
Увеличение хода требует более длинной гильзы и штока, что пропорционально увеличивает расход материала. Кроме того, длинные штоки подвержены риску продольного изгиба, что может потребовать увеличения их диаметра или использования специальных конструктивных решений (например, телескопических схем или дополнительных направляющих), что также влияет на цену.
Заключение и рекомендации по закупкам
Выбор сервогидроцилиндров для прокатного стана — это инвестиция в качество конечной продукции и бесперебойность производства. Экономия на качестве уплотнений или точности обработки штока неизбежно приведет к росту затрат на ремонт и бракованный металл. При формировании технического задания рекомендуется фокусироваться не только на номинальном усилии, но и на динамических характеристиках, классе чистоты обработки и репутации производителя.
ООО «Уси Сянлун Гидравлические Машины» предлагает комплексный подход: от инженерного консалтинга до поставки готового к монтажу изделия. Наличие собственной производственной базы с уникальным оборудованием позволяет выполнять заказы любой сложности, обеспечивая баланс между высокой точностью сервоприводов и разумной стоимостью. Для получения технического расчета и коммерческого предложения рекомендуем связаться с нашими специалистами, предоставив параметры вашего стана и требуемые рабочие характеристики.
Для ознакомления с полным каталогом гидравлического оборудования и дополнительными техническими решениями перейдите на главную страницу нашего сайта, где представлена подробная информация о всех продуктах и услугах компании.