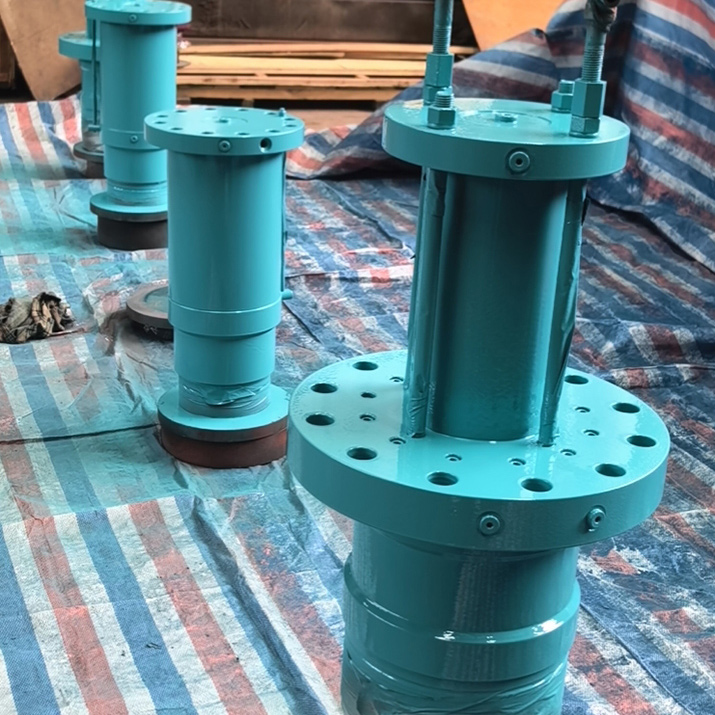

Плунжерные гидроцилиндры для прессов трёхслойной фанеры: цена от производителя
2026-09-30
Плунжерные гидроцилиндры для прессов трёхслойной фанеры: инженерный подход к выбору и закупке
Производство трёхслойной фанеры требует от гидравлического оборудования исключительной точности позиционирования и стабильности усилия на всех этапах рабочего цикла. Плунжерные гидроцилиндры для прессов по производству трёхслойной фанеры выступают ключевым исполнительным механизмом, обеспечивающим равномерное распределение давления в зоне склеивания шпона. В отличие от стандартных поршневых систем, плунжерная конструкция позволяет достигать высоких рабочих давлений при минимальных радиальных нагрузках на направляющие, что критически важно для сохранения геометрии плит пресса и предотвращения перекосов при формовании многослойного пакета.
В 2026 году требования к энергоэффективности и скорости цикла в деревообрабатывающей промышленности ужесточились. Закупка гидравлики «по каталогу» без учёта специфики термических нагрузок и цикличности работы пресса часто приводит к преждевременному износу уплотнений и потере герметичности. Данная статья разбирает технические нюансы выбора плунжерных цилиндров, факторы формирования цены от производителя и инженерные критерии, которые необходимо учитывать при модернизации или строительстве линий по выпуску фанеры.
Специфика применения в процессах горячего прессования
Трёхслойная фанера, состоящая из двух наружных слоёв и одного внутреннего, требует строгого контроля толщины готового продукта. Процесс прессования включает этапы смыкания плит, быстрого сближения (холостой ход), рабочего хода под высоким давлением для выдавливания излишков клея и выдержки под давлением при повышенной температуре. Плунжерные гидроцилиндры в этой схеме работают в условиях значительных температурных колебаний, передаваемых от нагревательных плит через штоки.
Ключевой особенностью плунжерных цилиндров является то, что усилие создаётся только в одном направлении — при подаче рабочей жидкости. Возврат штока обычно осуществляется под действием собственного веса подвижной балки пресса или с помощью дополнительных возвратных цилиндров меньшего диаметра. Такая кинематика упрощает конструкцию уплотнений: поскольку плунжер не имеет манжеты на внешнем диаметре (как поршень), риск утечек при высоких давлениях снижается, а срок службы уплотнительных колец увеличивается за счёт отсутствия трения о стенки гильзы на всей длине хода.
Однако, отсутствие направляющего поршня накладывает повышенные требования к качеству обработки поверхности плунжера и материалу направляющих втулок. Любая микроскопическая царапина на хромированной поверхности плунжера может стать каналом для утечки масла и попадания абразивной пыли, что недопустимо в чистых производственных зонах деревообработки.
Конструктивные особенности и материалы изготовления
Для обеспечения долговечности в условиях интенсивной эксплуатации прессов фанеры, производители применяют специфические инженерные решения. ООО «Уси Сянлун Гидравлические Машины», опираясь на опыт с 1990 года, реализует в своих изделиях следующий подход к материаловедению и механической обработке:
- Материал плунжера: Используется высоколегированная сталь с последующей индукционной закалкой поверхности. Это обеспечивает твёрдость слоя, достаточную для сопротивления абразивному износу, сохраняя при этом вязкость сердцевины для восприятия ударных нагрузок.
- Хромирование: Нанесение слоя твёрдого хрома толщиной не менее 0,05–0,08 мм. Поверхность шлифуется до зеркального блеска (класс шероховатости Ra ≤ 0,4 мкм), что минимизирует трение и адгезию загрязнений.
- Корпус цилиндра: Изготавливается из бесшовных труб конструкционной стали, способных выдерживать рабочее давление до 32 МПа и выше. Для крупногабаритных цилиндров, используемых в широкоформатных прессах, применяются кованые заготовки днищ, что исключает риск разрушения сварных швов при циклических нагрузках.
- Уплотнения: Применяются композитные материалы, устойчивые к температурам до +120°C и агрессивному воздействию гидравлических масел. Конструкция уплотнительного узла включает грязесъёмники, предотвращающие попадание древесной пыли и стружки внутрь гидросистемы.
Производственная база предприятия оснащена токарными станками моделей 61190 и 61160, а также крупногабаритными шлифовальными станками. Это позволяет осуществлять механическую обработку корпусов гидроцилиндров диаметром от 40 мм до 1300 мм и длиной до 6000 мм. Такой диапазон размеров закрывает потребности как небольших ремонтных мастерских, так и производителей промышленных прессовых линий.
Технические параметры и влияние на производительность пресса
Выбор гидроцилиндра определяется расчётным усилием пресса, которое зависит от площади контакта плит и удельного давления, необходимого для качественного склеивания шпона. Ниже приведены типовые параметры, характерные для плунжерных цилиндров, применяемых в фанерном производстве.
| Параметр | Типовое значение / Диапазон | Влияние на процесс |
|---|---|---|
| Рабочее давление | 16 – 31,5 МПа | Определяет максимальное усилие запрессовки. Высокое давление позволяет уменьшить габариты цилиндра при сохранении мощности. |
| Диаметр плунжера | 100 – 800 мм | Прямо пропорционален развиваемому усилию. Большие диаметры требуют более мощной насосной станции. |
| Ход штока | До 6000 мм | Определяет максимальную толщину пакета шпона и возможность загрузки/выгрузки материала. |
| Скорость выдвижения | Зависит от подачи насоса | Быстрое сближение плит сокращает холостое время цикла, повышая общую производительность линии. |
| Температурный диапазон | -20°C … +80°C (масло) | Устойчивость к нагреву от плит пресса критична для стабильности вязкости масла и работы уплотнений. |
| Материал уплотнений | Полиуретан, PTFE, NBR | Влияет на герметичность и частоту технического обслуживания. |
Важно отметить, что конкретные параметры зависят от модели пресса и технологического регламента завода. Например, для прессования твёрдых пород древесины может потребоваться большее удельное давление, чем для хвойных сортов, что диктует выбор цилиндров с большим диаметром плунжера или более высоким классом прочности корпуса.
Инженерный взгляд: баланс между жёсткостью и массой
С точки зрения инженерной практики, одной из самых распространённых ошибок при проектировании или модернизации прессов является игнорирование массы подвижной балки. В плунжерных системах возврат балки часто происходит самотёком. Если масса балки недостаточна для преодоления сил трения в направляющих и остаточного давления в цилиндре, скорость возврата падает, что увеличивает время цикла.
С другой стороны, чрезмерное увеличение диаметра плунжера для роста усилия приводит к увеличению объёма масляной полости. Это требует установки более производительных гидронасосных станций, что существенно повышает капитальные затраты и энергопотребление. Инженеры ООО «Уси Сянлун Гидравлические Машины» рекомендуют проводить комплексный расчёт гидравлической системы, учитывая не только статическое усилие прессования, но и динамику движения балки, инерционные нагрузки и характеристики насосной группы. Оптимальное решение всегда находится на пересечении требований к производительности и экономической эффективности эксплуатации.
Сравнение плунжерных и поршневых цилиндров для фанерных прессов
При выборе типа гидропривода для пресса трёхслойной фанеры часто возникает дилемма между плунжерной и поршневой схемами. Каждая из них имеет свои преимущества и ограничения, обусловленные физикой процесса.
| Критерий сравнения | Плунжерный гидроцилиндр | Поршневой гидроцилиндр |
|---|---|---|
| Конструкция уплотнений | Упрощённая, только на крышке. Нет трения плунжера о стенки. | Сложная, уплотнения на поршне трутся о гильзу по всей длине хода. |
| Рабочее давление | Высокое (до 40 МПа и выше). | Среднее/Высокое (обычно до 25-32 МПа). |
| Восприятие боковых нагрузок | Плохое. Требует точных направляющих. | Лучшее. Поршень сам выполняет часть направляющей функции. |
| Двустороннее действие | Нет (только выдвижение под давлением). | Да (возможно давление на выдвижение и втягивание). |
| Стоимость обслуживания | Ниже. Проще замена уплотнений, выше ресурс. | Выше. Риск задиров гильзы, сложный демонтаж. |
| Применение в прессах | Идеально для вертикальных прессов с тяжёлой балкой. | Чаще используется в горизонтальных или специализированных схемах. |
Для вертикальных многоэтажных прессов по производству фанеры плунжерная схема является стандартом де-факто. Она обеспечивает необходимую надёжность при высоких давлениях и позволяет эффективно использовать гравитацию для возврата плит. Поршневые цилиндры могут применяться в системах бокового прижима или в специализированных горизонтальных линиях, где требуется двустороннее усилие.
Факторы формирования цены от производителя
Запрос «плунжерные гидроцилиндры для прессов трёхслойной фанеры цена» часто приводит к разбросу значений, который может достигать десятков процентов. Понимание структуры ценообразования помогает закупщикам обосновать выбор поставщика и избежать скрытых расходов в будущем.
- Материалоёмкость: Стоимость легированной стали и качество хромирования составляют значительную часть себестоимости. Дешёвые аналоги могут использовать обычную конструкционную сталь с тонким слоем декоративного хрома, который быстро истирается.
- Точность обработки: Шлифовка плунжера до высокой степени чистоты поверхности требует дорогостоящего оборудования и времени. ООО «Уси Сянлун Гидравлические Машины» использует крупногабаритные шлифовальные станки, гарантирующие геометрию, что напрямую влияет на цену, но обеспечивает долгий срок службы.
- Комплектация уплотнениями: Использование оригинальных уплотнений от ведущих мировых брендов увеличивает стоимость изделия, но снижает риск простоев производства из-за протечек.
- Объём партии и кастомизация: Серийное производство стандартных цилиндров дешевле. Изготовление уникальных изделий под конкретный пресс (нестандартные фланцы, особая длина хода) требует индивидуальной инженерной проработки и настройки станков.
- Контроль качества: Наличие сертифицированной системы менеджмента качества ISO 9001:2000 подразумевает затраты на входной контроль материалов, промежуточный контроль размеров и финальные гидравлические испытания. Эти расходы включены в цену, но они являются страховкой от брака.
Покупка непосредственно у производителя, такого как ООО «Уси Сянлун Гидравлические Машины», позволяет исключить наценки посредников и получить техническую поддержку на этапе проектирования узла сопряжения цилиндра с прессом.
Рекомендации по монтажу и техническому обслуживанию
Даже самый качественный гидроцилиндр выйдет из строя преждевременно, если нарушены правила монтажа и эксплуатации. Для прессов фанеры, работающих в условиях запылённости и температурных перепадов, критически важны следующие аспекты:
- Соосность: При монтаже цилиндра необходимо строго контролировать соосность штока и направляющих пресса. Перекос даже на доли градуса приведёт к одностороннему износу уплотнений и появлению задиров на плунжере.
- Чистота гидравлического масла: Класс чистоты масла должен соответствовать требованиям производителя уплотнений (обычно не ниже 18/16/13 по ISO 4406). Установка качественных фильтров на линии слива и напорной линии обязательна.
- Защита от пыли: Плунжер, выходящий из цилиндра, должен быть защищён телескопическими кожухами или эффективными грязесъёмниками. Древесная пыль, попадая под уплотнение, работает как абразив, разрушая хромовое покрытие.
- Контроль температуры: Регулярный мониторинг температуры гидравлического масла. Перегрев выше +60°C ускоряет старение уплотнений и окисление масла. Возможно, потребуется установка теплообменников в контуре гидростанции.
- Регулярный осмотр: Визуальный контроль поверхности плунжера на наличие коррозии или механических повреждений. Даже мелкая царапина должна быть устранена полировкой до начала эксплуатации, чтобы не повредить уплотнительное кольцо.
Часто задаваемые вопросы (FAQ)
Какой срок службы плунжерных гидроцилиндров в прессах фанеры?
Срок службы зависит от интенсивности работы (количество циклов в сутки), качества подготовки гидравлического масла и условий эксплуатации. При соблюдении регламента технического обслуживания и использовании качественных уплотнений, ресурс до капитального ремонта может составлять от 5 до 10 лет и более. Ключевым фактором является защита плунжера от абразивного износа.
Можно ли модернизировать старые пресса новыми плунжерными цилиндрами?
Да, это распространённая практика. ООО «Уси Сянлун Гидравлические Машины» имеет опыт изготовления цилиндров по чертежам заказчика или на основе реверс-инжиниринга старых узлов. Важно проверить состояние направляющих пресса и насосной станции на соответствие новым параметрам давления и расхода.
Влияет ли температура плит пресса на работу гидроцилиндра?
Да, влияет косвенно. Тепло от плит передаётся на крепление цилиндра и шток. Это может приводить к локальному нагреву гидравлического масла в верхней части цилиндра. Необходимо использовать термостойкие уплотнения и, при необходимости, предусматривать теплоизолирующие прокладки в месте крепления цилиндра к плите пресса.
Как рассчитать необходимое усилие гидроцилиндра?
Усилие рассчитывается как произведение рабочего давления в системе на площадь поперечного сечения плунжера. Для прессования фанеры удельное давление обычно составляет от 1,0 до 2,5 МПа на площадь листа. Суммарное усилие должно превышать требуемое с запасом 10-15% для компенсации потерь на трение и обеспечения надёжного замыкания плит.
Предоставляет ли производитель гарантию и сервисную поддержку?
ООО «Уси Сянлун Гидравлические Машины» предоставляет гарантию на продукцию в соответствии с условиями договора поставки. Компания также оказывает консультационную поддержку по вопросам монтажа, настройки и диагностики неисправностей, что особенно важно для минимизации времени простоя оборудования.
Заключение и рекомендации по закупке
Выбор плунжерных гидроцилиндров для прессов трёхслойной фанеры — это инвестиция в стабильность производственного процесса. Экономия на качестве материалов или точности обработки поверхности плунжера неизбежно приведёт к росту затрат на ремонты и простои линии. При закупке оборудования рекомендуется запрашивать у производителя сертификаты на материалы, протоколы гидравлических испытаний и подробные чертежи присоединительных размеров.
Сотрудничество с проверенным производителем, таким как ООО «Уси Сянлун Гидравлические Машины», позволяет получить не просто металлическое изделие, а инженерное решение, адаптированное под конкретные условия вашего производства. Специалисты компании готовы провести расчёт необходимых параметров, предложить оптимальную конструкцию и обеспечить поставку продукции, соответствующей стандартам ISO 9001:2000. Помните, что надёжность гидравлики определяет ритмичность работы всего деревообрабатывающего комплекса.