
Гидроцилиндры для холодной прокатки от производителя: цены, каталог
2026-10-02
- Гидроцилиндры для холодной прокатки: ключевые требования и особенности конструкции
- Конструктивные особенности гидроцилиндров прокатных станов
- Технические параметры и спецификации
- Применение в различных типах прокатных станов
- Инженерный взгляд: проблемы эксплуатации и надежность
- Производственные возможности ООО «Уси Сянлун Гидравлические Машины»
- Сравнение типов конструкций гидроцилиндров для прокатки
- Факторы формирования цены и сроки поставки
- Часто задаваемые вопросы (FAQ)
- Рекомендации по выбору и закупке
Гидроцилиндры для холодной прокатки: ключевые требования и особенности конструкции
Холодная прокатка металла — один из наиболее технологически сложных процессов в металлургии, требующий прецизионного контроля усилия и геометрии деформации. В основе этого процесса лежат гидроцилиндры для холодной прокатки, которые обеспечивают прижим валков, регулировку зазора и компенсацию упругих деформаций стана. От надежности и точности работы этих гидравлических узлов напрямую зависит качество поверхности готового листа или полосы, а также стабильность размеров продукции.
В отличие от горячей прокатки, где металл обладает высокой пластичностью, холодная деформация сопровождается значительным ростом сопротивления материала и требует применения огромных усилий, часто превышающих тысячи тонн. Это диктует жесткие требования к гидроцилиндрам: они должны выдерживать экстремальные статические и динамические нагрузки, работать в условиях высоких давлений (до 35–40 МПа и выше) и обеспечивать микронную точность позиционирования штока. Любая нестабильность в работе гидравлики приводит к появлению дефектов профиля, таких как волнистость или неравномерная толщина.
Компания ООО «Уси Сянлун Гидравлические Машины», являясь российским производителем с производственной базой, оснащенной крупногабаритными станками (токарные модели 61190, 61160), специализируется на изготовлении гидравлических цилиндров, способных решать задачи тяжелой промышленности. Опыт предприятия, основанного в 1990 году, позволяет разрабатывать решения, адаптированные под специфику отечественных прокатных станов, включая модернизацию устаревшего оборудования и создание новых линий.
Конструктивные особенности гидроцилиндров прокатных станов
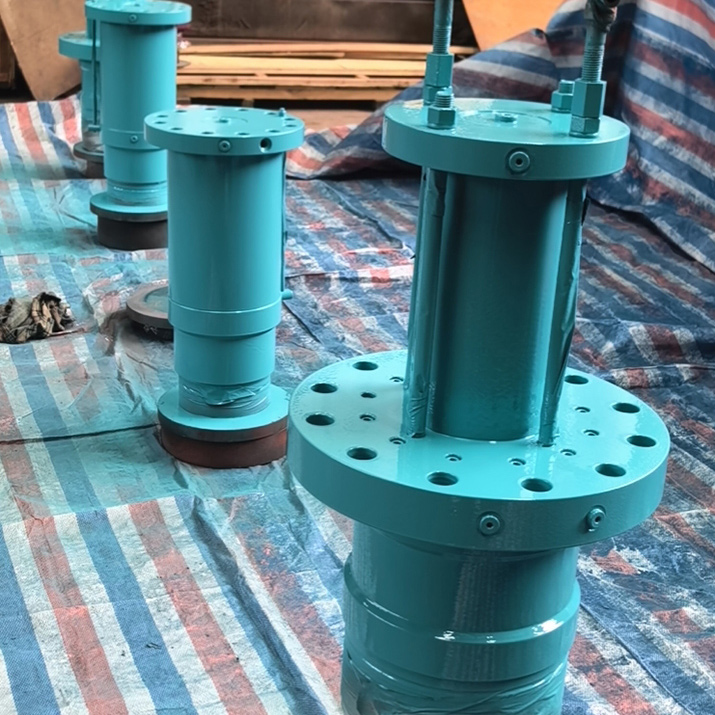
Гидроцилиндры, применяемые в системах регулирования профиля (PCP — Profile Control System) и системах изгиба валков, отличаются от стандартной промышленной гидравлики рядом конструктивных решений. Главная задача такого цилиндра — не просто создать усилие, а сделать это с минимальным гистерезисом и высокой скоростью реакции на управляющий сигнал.
Материалы и обработка поверхностей
Корпуса цилиндров для прокатных станов изготавливаются из высокопрочных легированных сталей, прошедших термическую обработку для снятия внутренних напряжений. Это критически важно, так как циклические нагрузки могут привести к усталостному разрушению металла. В производстве ООО «Уси Сянлун Гидравлические Машины» используются кованые заготовки корпусов, что обеспечивает однородность структуры материала и отсутствие скрытых дефектов, характерных для литых деталей больших диаметров.
Шток гидроцилиндра подвергается тщательной механической обработке и хромированию. Твердость хромового покрытия должна быть достаточной для противостояния абразивному износу, который может возникать из-за попадания металлической пыли или эмульсии в зону уплотнений. Шлифовальные станки большого размера, имеющиеся в арсенале производителя, позволяют достичь зеркальной чистоты поверхности штока (Ra ≤ 0.2–0.4 мкм), что существенно продлевает срок службы манжетных уплотнений.
Система уплотнений и демпфирование
Уплотнительные узлы в цилиндрах для холодной прокатки работают в условиях высоких давлений и частых реверсивных движений. Использование стандартных резиновых уплотнений недопустимо из-за риска экструзии материала в зазоры. Применяются композитные уплотнения из полиуретана и PTFE (политетрафторэтилена), армированные тканью, которые сохраняют эластичность в широком температурном диапазоне и обладают низким коэффициентом трения.
Для предотвращения ударных нагрузок в конце хода поршня (например, при аварийном сбросе давления или быстром возврате валков) цилиндры оснащаются системами гидравлического демпфирования. Это позволяет плавно гасить кинетическую энергию движущихся масс стана, защищая крепежные элементы и фундамент от вибраций.
Технические параметры и спецификации
При выборе или заказе гидроцилиндров для прокатного оборудования необходимо учитывать ряд ключевых параметров. Ниже приведены типовые характеристики, которые могут варьироваться в зависимости от конкретного проекта стана.
| Параметр | Типовое значение / Диапазон | Примечание |
|---|---|---|
| Рабочее давление | 25 – 40 МПа | Зависит от класса стана и требуемого усилия прижима |
| Диаметр поршня (цилиндра) | 200 – 1300 мм | ООО «Уси Сянлун» обрабатывает корпуса до 1300 мм |
| Диаметр штока | 100 – 800 мм | Выбирается исходя из соотношения площадей и требований к скорости |
| Ход штока | До 6000 мм | Длина ограничена возможностями транспортировки и монтажа |
| Материал штока | Сталь 45, 40Х, нержавеющие стали | С обязательным хромированием или керамическим напылением |
| Тип присоединения | Фланцевое, резьбовое, проушное | Фланцевое крепление предпочтительно для высоких боковых нагрузок |
| Точность позиционирования | ± 0.05 – 0.1 мм | При использовании сервогидравлических систем управления |
Важно отметить, что конкретные параметры зависят от конфигурации прокатного стана (дуо, кварто, многовалкового) и типа прокатываемого материала (сталь, алюминий, медь, титан). Например, для прокатки тонколистового алюминия требуются цилиндры с меньшим трением и более высокой чувствительностью, чем для толстолистовой стали.
Применение в различных типах прокатных станов
Гидроцилиндры интегрируются в различные узлы прокатного оборудования, выполняя специфические функции. Понимание этих функций помогает правильно сформулировать технические требования при заказе.
Системы регулировки зазора (AGC — Automatic Gauge Control)
Автоматическое регулирование толщины проката является главной функцией гидроцилиндров в стане. Цилиндры устанавливаются над опорными валками и изменяют их положение в реальном времени, компенсируя колебания толщины входящей заготовки. Здесь критична динамика: цилиндр должен быстро реагировать на сигналы датчиков толщины. В таких системах часто используются цилиндры с встроенными датчиками положения (линейными преобразователями), которые обеспечивают обратную связь для системы управления.
Системы профилирования валков (PCP и CVC)
Для устранения дефектов формы полосы (например, центральной волны или краевой тонкости) применяются системы изгиба валков. Гидроцилиндры малого диаметра, расположенные между рабочими и опорными валками, создают распределенное усилие, изменяющее профиль бочки валка. Эти цилиндры работают в условиях ограниченного пространства и высоких контактных нагрузок, что требует компактного дизайна и высокой прочности корпуса.
Загрузочные устройства и натяжные ролики
В линиях непрерывной холодной прокатки гидроцилиндры также используются для создания постоянного натяжения полосы между клетями. Стабильность натяжения предотвращает проскальзывание и обрывы материала. В этом случае гидроцилиндры работают в режиме поддержания постоянного давления, компенсируя изменение длины полосы при ее удлинении в процессе деформации.
Инженерный взгляд: проблемы эксплуатации и надежность
Из опыта эксплуатации прокатных станов можно выделить несколько типичных проблем, связанных с гидравликой. Одной из самых распространенных является утечка рабочей жидкости через уплотнения штока. Причиной чаще всего служит не износ самого уплотнения, а нарушение геометрии штока (появление рисок, забоин) из-за попадания твердых частиц или неправильной центровки цилиндра относительно валка.
Инженерное наблюдение: В условиях холодной прокатки, где используется обильное смазочно-охлаждающая жидкость (СОЖ), важно учитывать химическую совместимость материалов уплотнений с компонентами эмульсии. Агрессивные присадки в СОЖ могут вызывать набухание или растрескивание полимеров, если они не предназначены для такой среды. Поэтому при заказе гидроцилиндров для холодной прокатки необходимо четко указывать тип используемой технологической жидкости.
Еще одной проблемой является кавитация в гидросистеме, которая возникает при быстром движении штока и недостаточном подводе масла. Кавитационные пузырьки, схлопываясь, вызывают микроудары, разрушающие поверхность металла и уплотнения. Для предотвращения этого требуется правильный расчет диаметров трубопроводов и использование аккумуляторов давления вблизи цилиндров.
Производственные возможности ООО «Уси Сянлун Гидравлические Машины»
Российское предприятие ООО «Уси Сянлун Гидравлические Машины» предлагает комплексный подход к изготовлению гидроцилиндров для металлургической отрасли. Наличие собственной производственной базы позволяет контролировать каждый этап создания изделия, от закупки сырья до финальных испытаний.
- Обработка крупногабаритных деталей: Токарные станки моделей 61190 и 61160 позволяют обрабатывать корпуса диаметром до 1300 мм и длиной до 6000 мм. Это дает возможность изготавливать цилиндры для станов средней и большой мощности без необходимости сборки из отдельных секций или использования импортных комплектующих.
- Контроль качества: Предприятие сертифицировано по стандарту ISO 9001:2000. Многоуровневый контроль включает входную проверку материалов (ультразвуковой контроль на наличие трещин), промежуточный контроль геометрии и финальные гидравлические испытания на герметичность и прочность.
- Изготовление комплектующих: Помимо готовых цилиндров, компания производит поршневые штоки в сборе, ответные гильзы и кованые заготовки с хромированием. Это удобно для ремонтных служб металлургических комбинатов, которым требуется оперативная замена изношенных узлов.
- Адаптация под задачи клиента: Инженеры компании готовы разработать чертежи гидроцилиндра на основе предоставленных технических условий или провести реверс-инжиниринг вышедшего из строя импортного аналога.
Сравнение типов конструкций гидроцилиндров для прокатки
При модернизации или проектировании стана перед инженерами стоит выбор между различными типами исполнения цилиндров. Ниже приведено сравнение двух наиболее распространенных вариантов.
| Характеристика | Цилиндры с фланцевым креплением | Цилиндры на тягах (стяжках) |
|---|---|---|
| Жесткость конструкции | Высокая | Средняя (возможна упругая деформация тяг) |
| Восприятие боковых нагрузок | Отличное (благодаря массивному фланцу) | Ограниченное (требуются дополнительные направляющие) |
| Герметичность | Высокая (меньше риск раскрытия стыка) | Требует регулярной подтяжки гаек тяг |
| Ремонтопригодность | Сложнее (требуется демонтаж фланца) | Проще (достаточно ослабить гайки тяг) |
| Применение в прокатке | Рекомендуется для основных силовых цилиндров AGC | Чаще используется во вспомогательных механизмах |
Для основных силовых контуров холодной прокатки, где важны жесткость и точность, предпочтение отдается сварным или цельнокованым цилиндрам с фланцевым креплением. Цилиндры на тягах могут применяться в менее нагруженных узлах, где важна простота обслуживания и низкая стоимость изготовления.
Факторы формирования цены и сроки поставки
Стоимость гидроцилиндров для холодной прокатки не является фиксированной и зависит от множества технических и экономических факторов. Понимание этих факторов помогает закупщикам и инженерам оптимизировать бюджет проекта.
- Габариты и масса: Расход металла и время механообработки прямо пропорциональны размерам цилиндра. Изготовление корпуса диаметром 1000 мм требует значительно больше ресурсов, чем диаметр 300 мм.
- Материалы и покрытие: Использование нержавеющих сталей или специальных покрытий штока (керамика, HVOF) увеличивает стоимость, но существенно повышает ресурс работы в агрессивных средах.
- Точность изготовления: Высокие требования к шероховатости поверхностей и соосности элементов увеличивают время финишной обработки на шлифовальных станках.
- Комплектация: Наличие встроенных датчиков положения, давления или температуры, а также использование уплотнений ведущих мировых брендов влияет на итоговую цену.
- Серийность: Единичное изготовление всегда дороже серийного. Однако для крупных станов, как правило, требуется партия цилиндров (например, по два на каждую клеть), что позволяет оптимизировать затраты.
Компания ООО «Уси Сянлун Гидравлические Машины» предлагает конкурентоспособные цены благодаря локализации производства в России и отсутствию логистических наценок, характерных для импортных поставок. Сроки изготовления зависят от сложности заказа и текущей загрузки производства, но наличие склада заготовок позволяет ускорить процесс для стандартных типоразмеров.
Часто задаваемые вопросы (FAQ)
Какой срок службы гидроцилиндров в условиях холодной прокатки?
Срок службы зависит от интенсивности эксплуатации, качества рабочей жидкости и соблюдения регламента технического обслуживания. При правильном монтаже и использовании качественных уплотнений межремонтный период может составлять от 1 до 3 лет непрерывной работы. Полный ресурс корпуса цилиндра исчисляется десятилетиями, если не происходит коррозионного или усталостного разрушения.
Можно ли модернизировать старые гидроцилиндры на стане?
Да, модернизация является экономически целесообразной альтернативой полной замене. Она может включать замену уплотнительных комплектов на современные материалы, восстановление геометрии штока путем перешлифовки и нанесения нового хромового покрытия, а также установку современных датчиков обратной связи. Специалисты ООО «Уси Сянлун» проводят дефектацию старых узлов и предлагают варианты их восстановления.
Какие уплотнения лучше использовать для высокоскоростных цилиндров?
Для динамичных режимов работы рекомендуются уплотнения из полиуретана с низким коэффициентом трения или композитные кольца с наполнителем из PTFE. Они обеспечивают хорошую герметичность даже при высоких скоростях движения штока и снижают риск перегрева узла трения.
Как обеспечить точность синхронизации работы нескольких цилиндров?
Синхронизация достигается не только механической точностью изготовления цилиндров, но и правильной настройкой гидравлической системы. Использование пропорциональных клапанов с электронной обратной связью и индивидуальных датчиков положения на каждом цилиндре позволяет системе управления компенсировать любые рассогласования в реальном времени.
Предоставляет ли производитель гарантийную поддержку?
ООО «Уси Сянлун Гидравлические Машины» предоставляет гарантию на выпускаемую продукцию в соответствии с условиями договора. Кроме того, компания оказывает техническую консультацию на этапах монтажа и ввода оборудования в эксплуатацию, что помогает избежать ошибок, приводящих к преждевременному выходу цилиндров из строя.
Рекомендации по выбору и закупке
При подготовке технического задания на поставку гидроцилиндров для холодной прокатки рекомендуется обратить внимание на следующие аспекты:
- Анализ условий эксплуатации: Четко определите максимальное рабочее давление, частоту циклов и наличие боковых нагрузок. Это поможет выбрать оптимальную конструкцию крепления и материал штока.
- Требования к точности: Укажите необходимые допуски на изготовление. Для систем AGC точность должна быть максимальной, тогда как для зажимных устройств требования могут быть мягче.
- Совместимость с рабочей средой: Предоставьте информацию о составе смазочно-охлаждающей жидкости, чтобы подобрать совместимые материалы уплотнений.
- Ремонтопригодность: Обсудите с производителем возможность легкой замены уплотнений и наличие запасных частей на складе. Стандартизация уплотнительных колец упрощает будущее обслуживание.
Выбор надежного производителя, такого как ООО «Уси Сянлун Гидравлические Машины», позволяет получить продукт, соответствующий строгим стандартам металлургической отрасли, с гарантией качества и технической поддержкой на всех этапах сотрудничества.