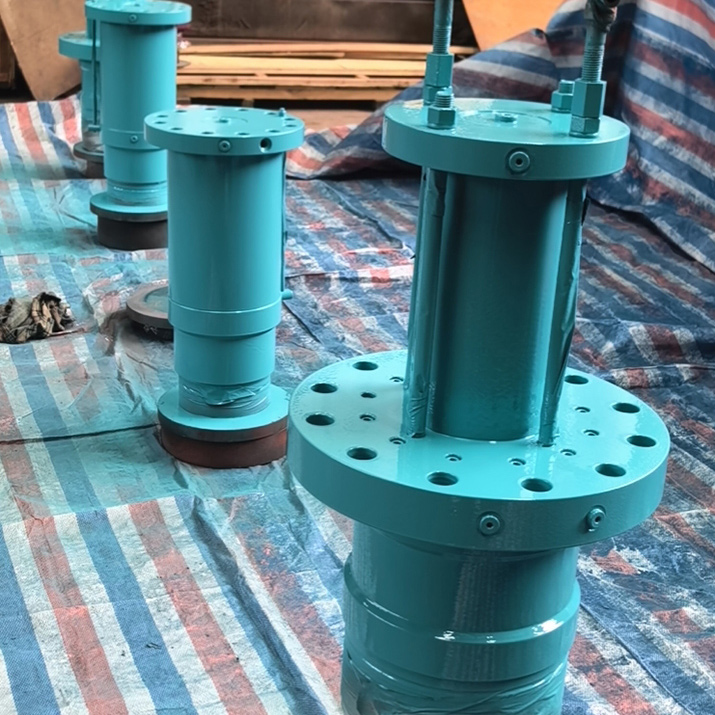

Гидроцилиндры для обрабатывающих центров с прецизионной обработкой от производителя
2026-09-29
- Гидроцилиндры для обрабатывающих центров с прецизионной обработкой: требования к точности и надежности
- Технические требования к производству прецизионных гидроцилиндров
- Применение в обрабатывающих центрах и автоматизированных линиях
- Сравнительный анализ: Прецизионные цилиндры vs Стандартная гидравлика
- Факторы, влияющие на срок службы и надежность
- Как выбрать поставщика гидроцилиндров для станков ЧПУ
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Гидроцилиндры для обрабатывающих центров с прецизионной обработкой: требования к точности и надежности
Выбор исполнительных механизмов для станков с числовым программным управлением (ЧПУ) и обрабатывающих центров требует особого подхода к качеству изготовления. Гидроцилиндры для обрабатывающих центров с прецизионной обработкой представляют собой класс гидравлических приводов, где допуски на геометрические параметры, шероховатость поверхностей и соосность элементов сведены к минимуму. В отличие от стандартной гидравлики, используемой в строительной или сельскохозяйственной технике, прецизионные цилиндры должны обеспечивать микронную точность позиционирования, отсутствие люфтов и стабильность скорости штока при переменных нагрузках.
В условиях современного производства, где циклы обработки сокращаются, а требования к качеству поверхности деталей растут, любая вибрация или неравномерность хода гидроцилиндра напрямую влияет на брак продукции. ООО «Уси Сянлун Гидравлические Машины», обладая производственной базой с крупногабаритными токарными и шлифовальными станками моделей 61190 и 61160, реализует полный цикл механической обработки корпусов и штоков. Это позволяет достигать параметров точности, необходимых для интеграции гидравлических приводов в высокоточные автоматизированные линии, включая металлообрабатывающие станки глубокой обработки.
Ключевые отличия прецизионных гидроцилиндров от стандартных исполнений
Основное различие заключается не только в классе точности изготовления, но и в конструктивных решениях, направленных на минимизацию гидравлических ударов и обеспечение плавности хода. Стандартный инженерный гидроцилиндр может иметь допуск на прямолинейность штока в пределах 0,1–0,2 мм на метр длины, что приемлемо для прессов или подъемных механизмов, но критично для фрезерных или токарных центров. Прецизионные исполнения требуют соблюдения допусков в диапазоне нескольких микрометров.
Ключевые технические особенности включают:
- Высокая чистота поверхности штока: Шлифовка и хромирование выполняются таким образом, чтобы исключить микронные неровности, которые могут повредить уплотнения при высокочастотных возвратно-поступательных движениях.
- Минимальный гистерезис: Конструкция поршня и направляющих втулок оптимизирована для снижения трения покоя, что обеспечивает мгновенный старт и остановку без рывков.
- Жесткость конструкции: Увеличенная толщина стенок гильзы и использование высокопрочных сталей предотвращают радиальное расширение корпуса под давлением, сохраняя геометрию камеры.
- Специализированные уплотнения: Применение композитных материалов с низким коэффициентом трения и высокой износостойкостью, рассчитанных на длительную работу без обслуживания.
Технические требования к производству прецизионных гидроцилиндров
Производство гидроцилиндров для станков ЧПУ невозможно без строгого контроля каждого этапа механообработки. Ошибки на этапе расточки гильзы или шлифовки штока накапливаются и приводят к биению, которое разрушает уплотнительные кольца и вызывает утечки рабочей жидкости. Компания ООО «Уси Сянлун Гидравлические Машины» использует собственный парк оборудования для обработки деталей диаметром от 40 мм до 1300 мм и длиной до 6000 мм, что позволяет контролировать геометрию изделий на всех стадиях.
Обработка штоков и гильз: влияние на долговечность
Шток гидроцилиндра является наиболее нагруженным элементом, подвергающимся как механическому износу, так и коррозионному воздействию. Для прецизионных применений критически важна твердость поверхностного слоя и его адгезия к основному металлу. Процесс хромирования должен обеспечивать равномерную толщину покрытия без внутренних напряжений, которые могут привести к отслоению при циклических нагрузках.
Гильза цилиндра, в свою очередь, требует идеальной цилиндричности. Использование крупногабаритных шлифовальных станков позволяет достичь зеркальной поверхности внутренней полости, что снижает сопротивление движению поршня и минимизирует нагрев гидравлического масла. Любое отклонение от круглости даже на доли миллиметра приводит к локальному перегреву уплотнений и преждевременному выходу узла из строя.
Контроль качества и сертификация
Система менеджмента качества ISO 9001:2000, внедренная на предприятии, регламентирует процедуры входного контроля материалов и промежуточной проверки размеров. Каждый гидроцилиндр перед отгрузкой проходит гидравлические испытания на герметичность и работоспособность при номинальном и пиковом давлениях. Для прецизионных серий дополнительно проводится измерение усилия страгивания (breakaway force) — минимального давления, необходимого для начала движения поршня. Низкое и стабильное усилие страгивания является индикатором высокого качества сборки и правильной подборки уплотнений.
Применение в обрабатывающих центрах и автоматизированных линиях
Гидроцилиндры с прецизионной обработкой находят применение в узлах, где требуется высокая динамика и точность позиционирования. В контексте станкостроения это могут быть механизмы зажима инструмента, системы смены паллет, приводы подачи шпинделя или устройства компенсации вибраций.
Сценарий 1: Механизмы зажима и фиксации заготовок
В многоосевых обрабатывающих центрах надежность фиксации заготовки определяет безопасность процесса резания. Гидроцилиндры, используемые в системах зажима, должны развивать высокое усилие при компактных размерах. При этом важно, чтобы скорость смыкания губок тисков или прижимов была регулируемой и плавной, чтобы не деформировать тонкостенные детали. Прецизионная обработка внутренних поверхностей позволяет использовать уплотнения с минимальным предварительным натягом, что снижает усилие страгивания и обеспечивает точное позиционирование зажимающего элемента.
Инженерный совет: При выборе цилиндра для зажима важно учитывать не только максимальное давление, но и жесткость крепления самого цилиндра к станине станка. Даже идеально изготовленный цилиндр будет работать с погрешностью, если его монтажные проушины или лапы имеют люфт.
Сценарий 2: Приводы подачи и компенсации осевых усилий
В некоторых типах сверлильных и фрезерных операций гидроцилиндры используются для создания постоянного осевого усилия или для быстрой подачи инструмента. Здесь критична стабильность скорости движения штока. Неравномерность хода, вызванная дефектами геометрии гильзы или штока, приводит к изменчению глубины резания и ухудшению качества поверхности детали. Цилиндры производства ООО «Уси Сянлун Гидравлические Машины», благодаря строгому контролю прямолинейности и соосности, обеспечивают равномерное распределение гидравлического давления по всей площади поршня, исключая перекосы и заедания.
Сравнительный анализ: Прецизионные цилиндры vs Стандартная гидравлика
При модернизации станочного парка или проектировании новых линий часто возникает вопрос целесообразности использования дорогостоящих прецизионных цилиндров вместо стандартных аналогов. Ниже приведено сравнение ключевых параметров, влияющих на эффективность работы оборудования.
| Параметр | Стандартные гидроцилиндры | Прецизионные гидроцилиндры |
|---|---|---|
| Допуск на прямолинейность штока | 0,1 – 0,3 мм/м | 0,02 – 0,05 мм/м |
| Шероховатость поверхности штока (Ra) | 0,4 – 0,8 мкм | 0,1 – 0,2 мкм |
| Усилие страгивания (Breakaway force) | Высокое, нестабильное | Низкое, предсказуемое |
| Ресурс уплотнений при высоких циклах | Средний (риск перегрева) | Высокий (минимальное трение) |
| Применимость в ЧПУ | Ограничена (грубые операции) | Широкая (точное позиционирование) |
| Стоимость владения (TCO) | Ниже начальная цена, выше обслуживание | Выше начальная цена, ниже простои |
Из таблицы видно, что для задач, связанных с точной обработкой металлов, пластика или композитов, использование стандартной гидравлики экономически не оправдано из-за рисков брака и частых замен уплотнений. Прецизионные цилиндры, несмотря на более высокую первоначальную стоимость, обеспечивают стабильность процесса, что критично для серийного производства.
Факторы, влияющие на срок службы и надежность
Даже самый качественно изготовленный гидроцилиндр не прослужит долго, если условия эксплуатации выходят за рамки проектных. Для прецизионных систем особенно важны следующие аспекты:
- Чистота рабочей жидкости: Наличие абразивных частиц в масле быстро выводит из строя прецизионные уплотнения и царапает шток. Рекомендуется использование фильтров тонкой очистки (класс чистоты не ниже 18/16/13 по ISO 4406).
- Температурный режим: Перегрев масла выше 60–70°C приводит к потере вязкости и ускоренному старению уплотнительных материалов. В замкнутых системах станков необходимо предусмотреть эффективное охлаждение.
- Боковые нагрузки: Гидроцилиндры предназначены для работы на сжатие и растяжение вдоль оси. Приложение боковых нагрузок, даже незначительных, приводит к одностороннему износу гильзы и штока. Для компенсации небольших несоосностей следует использовать сферические шарниры в местах крепления.
- Качество монтажа: Перекос при установке цилиндра на станину станка недопустим. Монтажные поверхности должны быть обработаны с высокой точностью, а крепежные элементы затянуты с соблюдением момента.
Как выбрать поставщика гидроцилиндров для станков ЧПУ
Рынок гидравлических компонентов насыщен предложениями, однако не все производители обладают компетенциями для выпуска прецизионной продукции. При выборе партнера для снабжения обрабатывающих центров следует обращать внимание на следующие критерии:
- Наличие собственного машиностроительного парка: Возможность самостоятельной расточки, шлифовки и хромирования позволяет контролировать качество на каждом этапе. Аутсорсинг этих операций часто приводит к разбросу параметров.
- Опыт в станкостроении: Поставщик должен понимать специфику работы ЧПУ, требования к динамике и точности. ООО «Уси Сянлун Гидравлические Машины» имеет опыт поставки решений для более чем двадцати отраслей, включая производство станков с ЧПУ для глубокой обработки.
- Возможность кастомизации: Стандартные каталожные изделия редко идеально подходят для уникальных узлов станка. Возможность изготовления цилиндров по чертежам заказчика, с нестандартными присоединительными размерами или материалами уплотнений, является важным преимуществом.
- Система контроля качества: Наличие сертификатов ISO и протоколов испытаний каждой партии продукции гарантирует стабильность характеристик.
Часто задаваемые вопросы (FAQ)
Какие материалы используются для штоков прецизионных гидроцилиндров?
Обычно применяются высоколегированные стали, такие как 45Х или аналоги, которые подвергают закалке и отпусканию для достижения необходимой твердости сердцевины. Поверхность штока хромируется твердым хромом, что обеспечивает износостойкость и коррозионную стойкость. Для особо агрессивных сред возможно использование нержавеющей стали.
Можно ли ремонтировать прецизионные гидроцилиндры?
Ремонт возможен, но требует специализированного оборудования. Замена уплотнений и полировка штока могут быть выполнены в сервисных центрах, однако восстановление геометрии гильзы после износа часто экономически нецелесообразно. Проще и надежнее заменить цилиндр на новый, особенно если речь идет о критических узлах станка.
Какое давление являются рабочим для таких цилиндров?
Рабочее давление зависит от конкретной модели и назначения. Стандартный ряд для промышленной гидравлики составляет 16–25 МПа. Для тяжелых условий эксплуатации ООО «Уси Сянлун Гидравлические Машины» производит цилиндры высокого давления, способные работать при нагрузках свыше 30 МПа, сохраняя при этом прецизионные характеристики хода.
Влияет ли длина хода на точность гидроцилиндра?
Да, чем больше длина хода, тем сложнее обеспечить постоянную прямолинейность штока и отсутствие биения. Для длинноходовых цилиндров (более 1–2 метров) критически важно наличие правильной направляющей втулки и, при необходимости, дополнительных опорных колец. Производственные возможности компании позволяют изготавливать цилиндры длиной до 6000 мм с сохранением высоких требований к геометрии.
Какие уплотнения рекомендуются для высокоскоростных применений?
Для динамичных режимов работы, характерных для современных обрабатывающих центров, рекомендуются уплотнения из полиуретана или PTFE (политетрафторэтилена) с добавлением бронзы или графита. Они обладают низким коэффициентом трения и высокой теплопроводностью, что предотвращает перегрев при частых циклах переключения.
Заключение и рекомендации по закупкам
Интеграция гидроцилиндров для обрабатывающих центров с прецизионной обработкой в производственную линию — это инвестиция в стабильность технологического процесса. Ошибки в выборе исполнительного механизма могут стоить дороже, чем разница в цене между стандартным и прецизионным изделием, из-за простоев оборудования и брака продукции.
При формировании технического задания на закупку рекомендуется четко указывать требования к допускам на штоке и гильзе, а также условия эксплуатации (давление, температура, частота циклов). Сотрудничество с производителем, обладающим собственной мощной производственной базой и опытом работы со сложными техническими заказами, такими как ООО «Уси Сянлун Гидравлические Машины», позволяет получить продукт, полностью соответствующий инженерным требованиям вашего предприятия.
Для получения технической консультации, расчета стоимости или разработки индивидуального чертежа гидроцилиндра, свяжитесь с нашими инженерами. Мы готовы предложить решения, основанные на многолетнем опыте работы в сфере промышленной гидравлики.
Ознакомьтесь с полным каталогом нашей продукции и техническими решениями: продукты и технические решения.